


EN 10255 اسٹیل پائپوں کے طول و عرض اور سائز
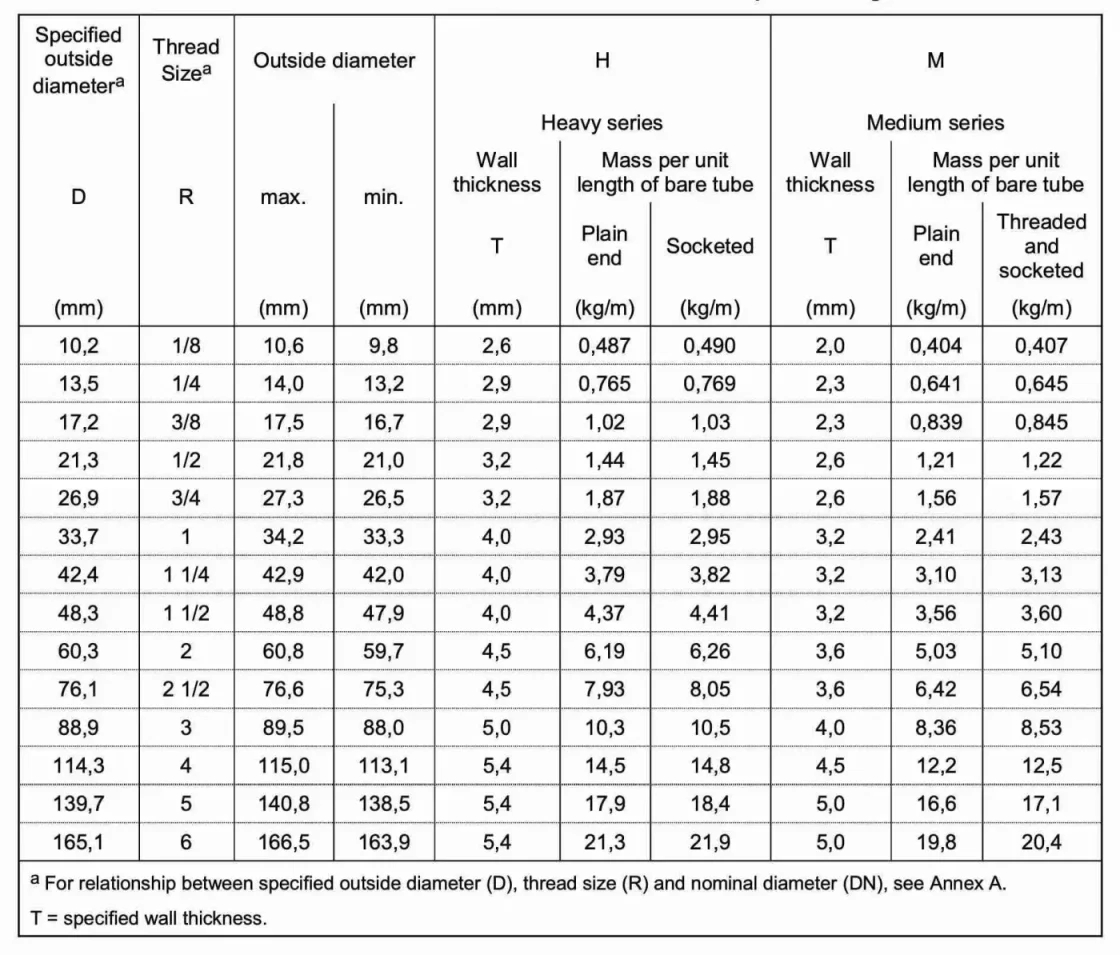
مندرجہ ذیل جدول میں اسٹیل ٹیوبوں کے طول و عرض اور وزن پر مشتمل ہے جس میں یورپی اسٹینڈرڈ EN 10255 "غیر - ایلائی اسٹیل ٹیوبیں ویلڈنگ اور تھریڈنگ کے لئے موزوں ہیں" اور برطانوی معیاری بی ایس 1387: 1985 "خراب شدہ اور ساکٹڈ اسٹیل ٹیوبوں کے لئے تصریح ، اور سادہ اختتامی اسٹیل ٹیوبوں کے لئے بیداری کے لئے موزوں ہے یا سادہ اینڈ اسٹیل ٹیوبوں کے لئے سادہ اینڈ اسٹیل ٹیوبوں کے لئے موزوں ہے۔
|
مخصوص باہر قطر
(ایم ایم) |
دھاگہ سیزیہ
R |
باہر
زیادہ سے زیادہ
(ایم ایم) |
قطر
منٹ
(ایم ایم) |
H
دیوار موٹائی
T
(ایم ایم) |
H
ایوی سیری
ماس لمبائی o
سادہ آخر
(کلوگرام/ایم) |
s
فی یونٹ f ننگی ٹیوب
ساکٹڈ
(کلوگرام/ایم) |
میں
دیوار موٹائی
T
(ایم ایم) |
M
ڈیم سیری
ماس لمبائی o
سادہ آخر
(کلوگرام/ایم) |
یس
فی یونٹ f ننگی ٹیوب
تھریڈڈ اور ساکٹڈ
(کلوگرام/ایم) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| ایک مخصوص بیرونی قطر (D) ، تھریڈ سائز (R) اور برائے نام قطر (DN) کے مابین تعلقات کے ل A ، ملاحظہ کریں انیکس اے۔ t=دیوار کی موٹائی۔ |
|||||||||
|
برائے نام بور |
قطر کے باہر |
موٹائی |
وزن |
||||||
|
روشنی |
میڈیم/ بھاری
|
روشنی |
میڈیم |
بھاری |
روشنی |
میڈیم |
بھاری |
||
|
میں |
ملی میٹر |
ملی میٹر |
ملی میٹر |
ملی میٹر |
ملی میٹر |
ملی میٹر |
کلوگرام/م |
کلوگرام/م |
کلوگرام/م
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
EN 10255 پائپوں کی کیمیائی ترکیب
| گریڈ | کیمیائی ساخت (٪) | |||
| S195T | C | ایم این | P | S |
| 0.20 سے کم یا اس کے برابر | 1.40 سے کم یا اس کے برابر | 0.035 سے کم یا اس کے برابر | 0.030 سے کم یا اس کے برابر | |
EN 10255 پائپوں کی مکینیکل خصوصیات
| گریڈ | مکینیکل خصوصیات | ||
| S195T | پیداوار کی طاقت (ایم پی اے) | تناؤ کی طاقت (MPA) | لمبائی (٪) |
| 195 | 320-520 | 20 | |
EN 10255 پائپنگ کی رواداری
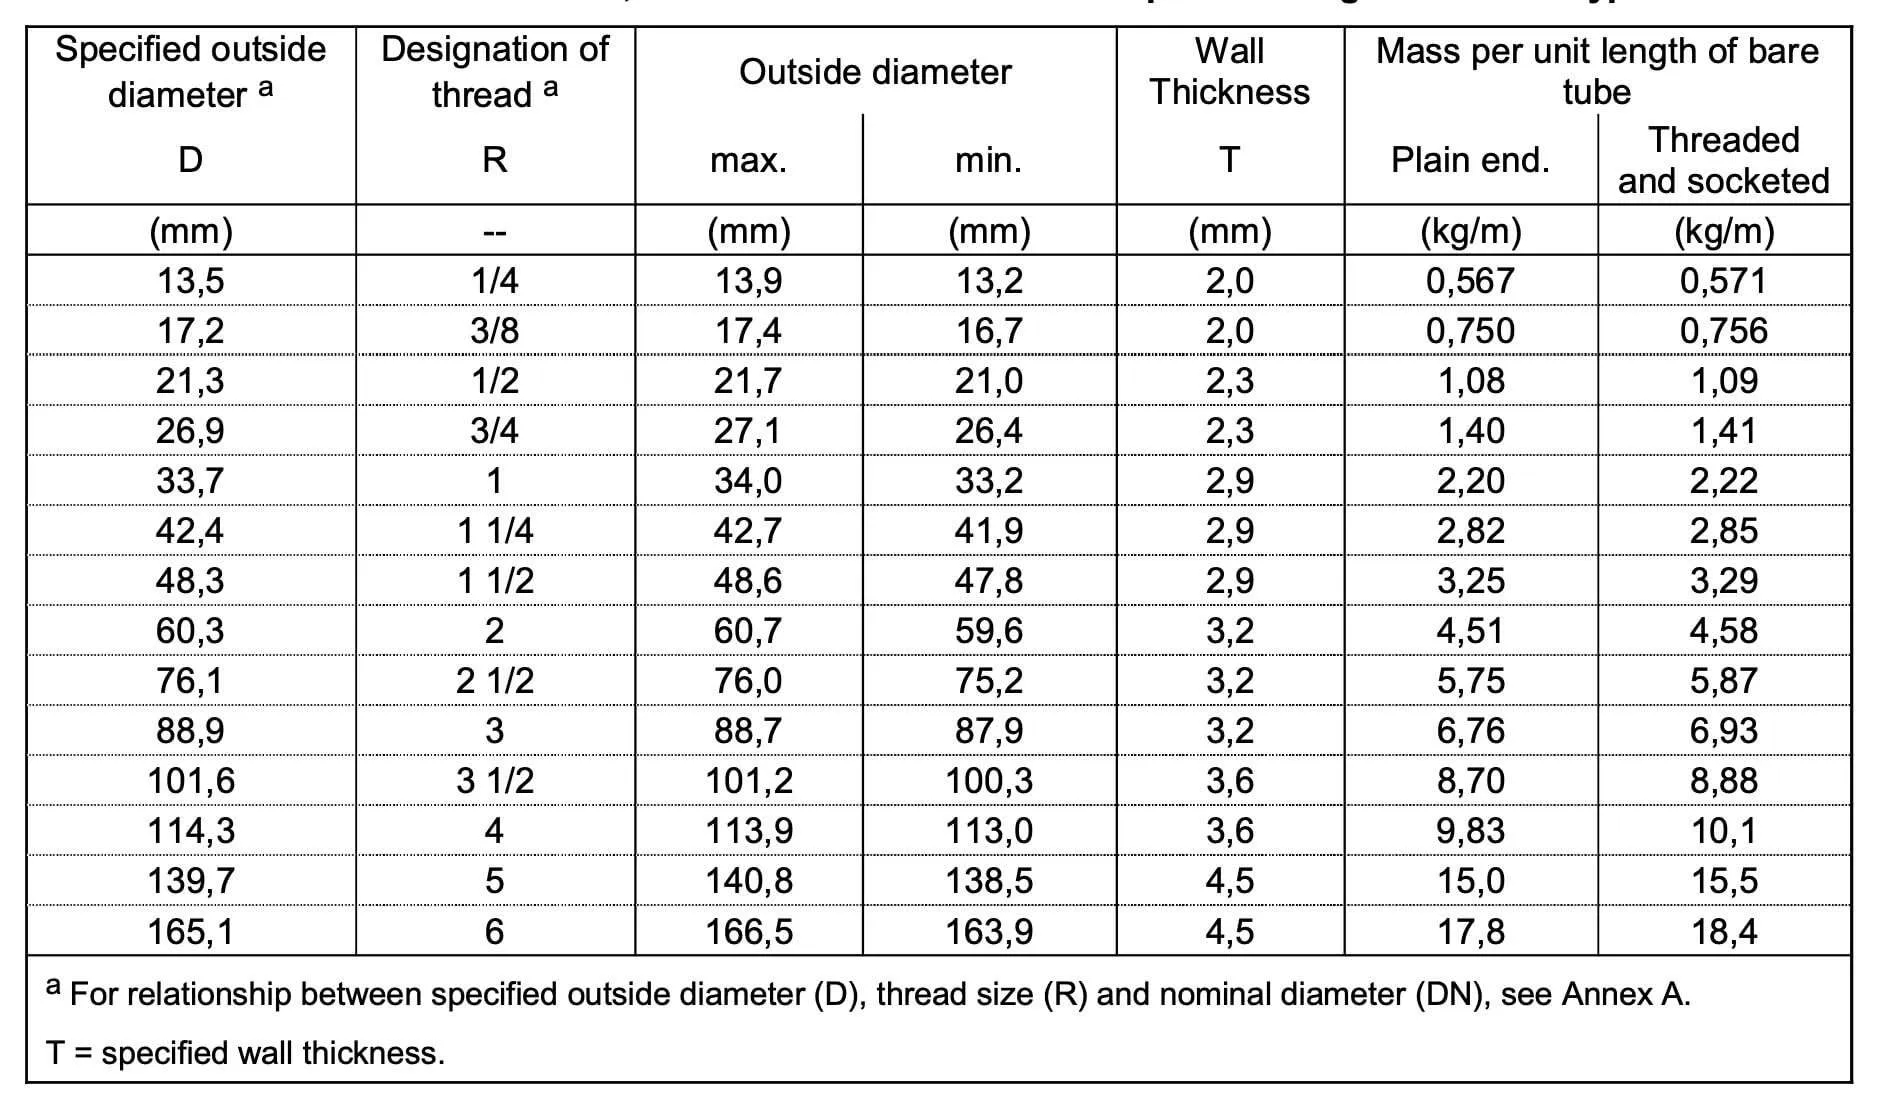
- ٹائپ L - طول و عرض رواداری اور یونٹ ماس
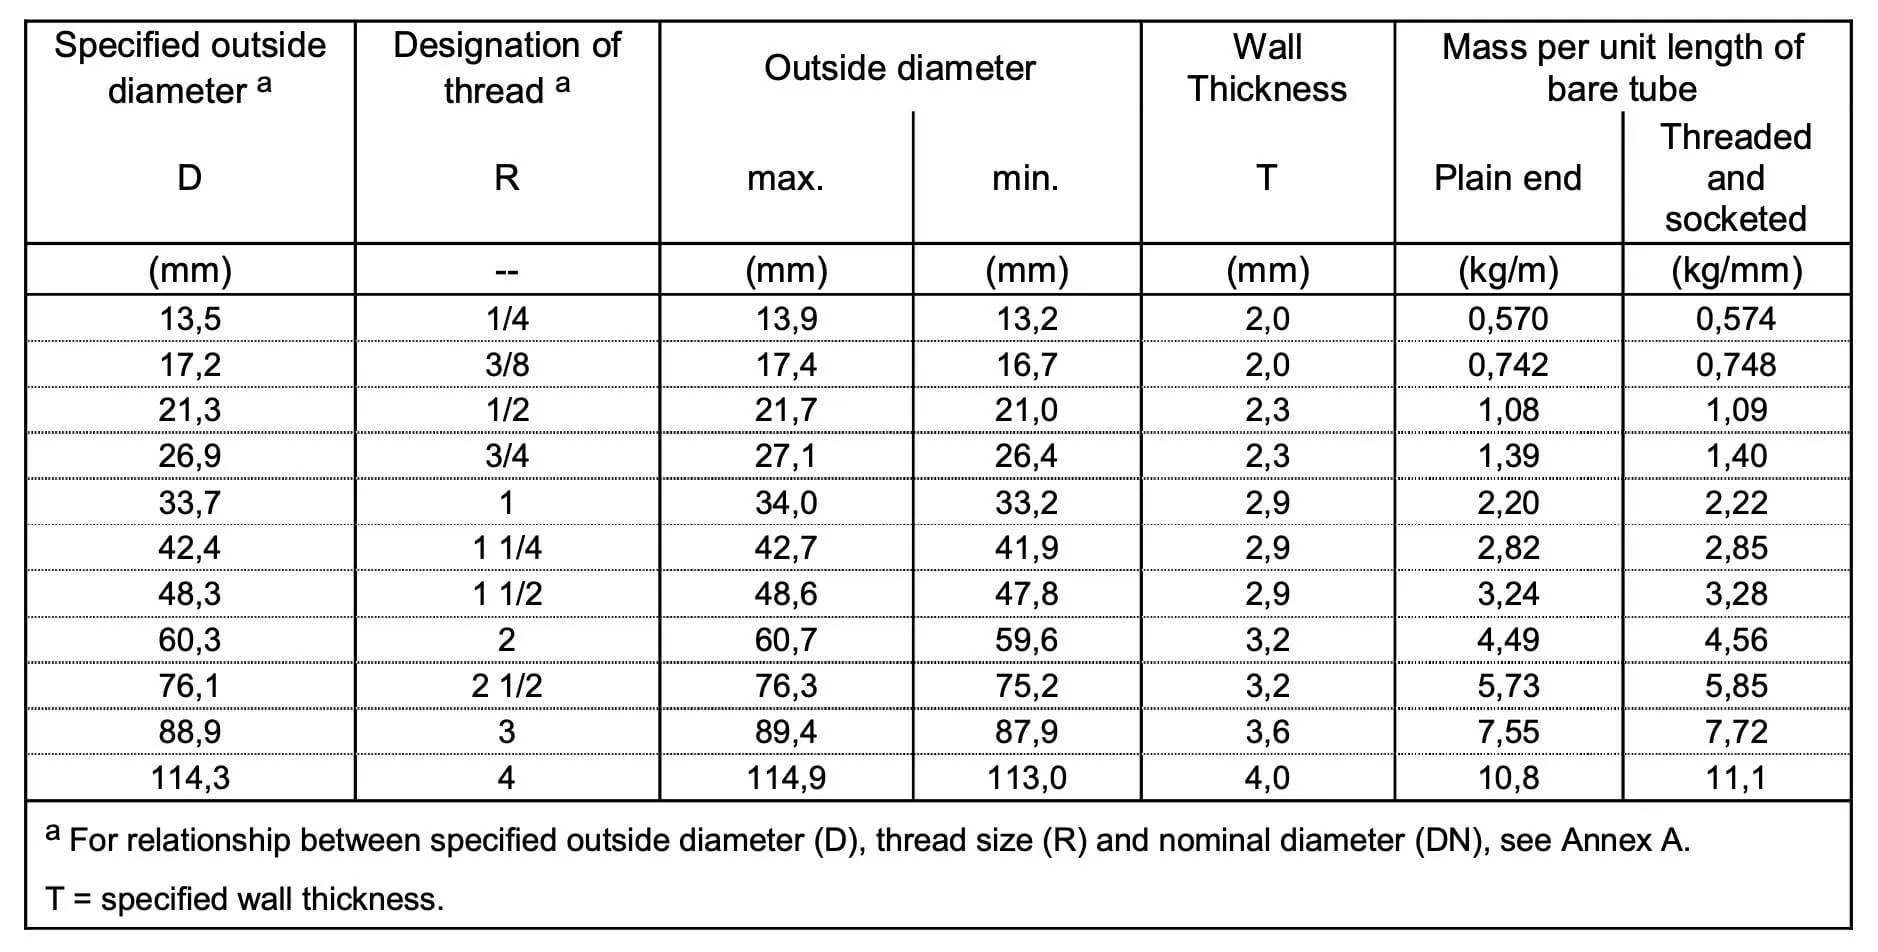
- ٹائپ L 1 - طول و عرض رواداری اور یونٹ ماس
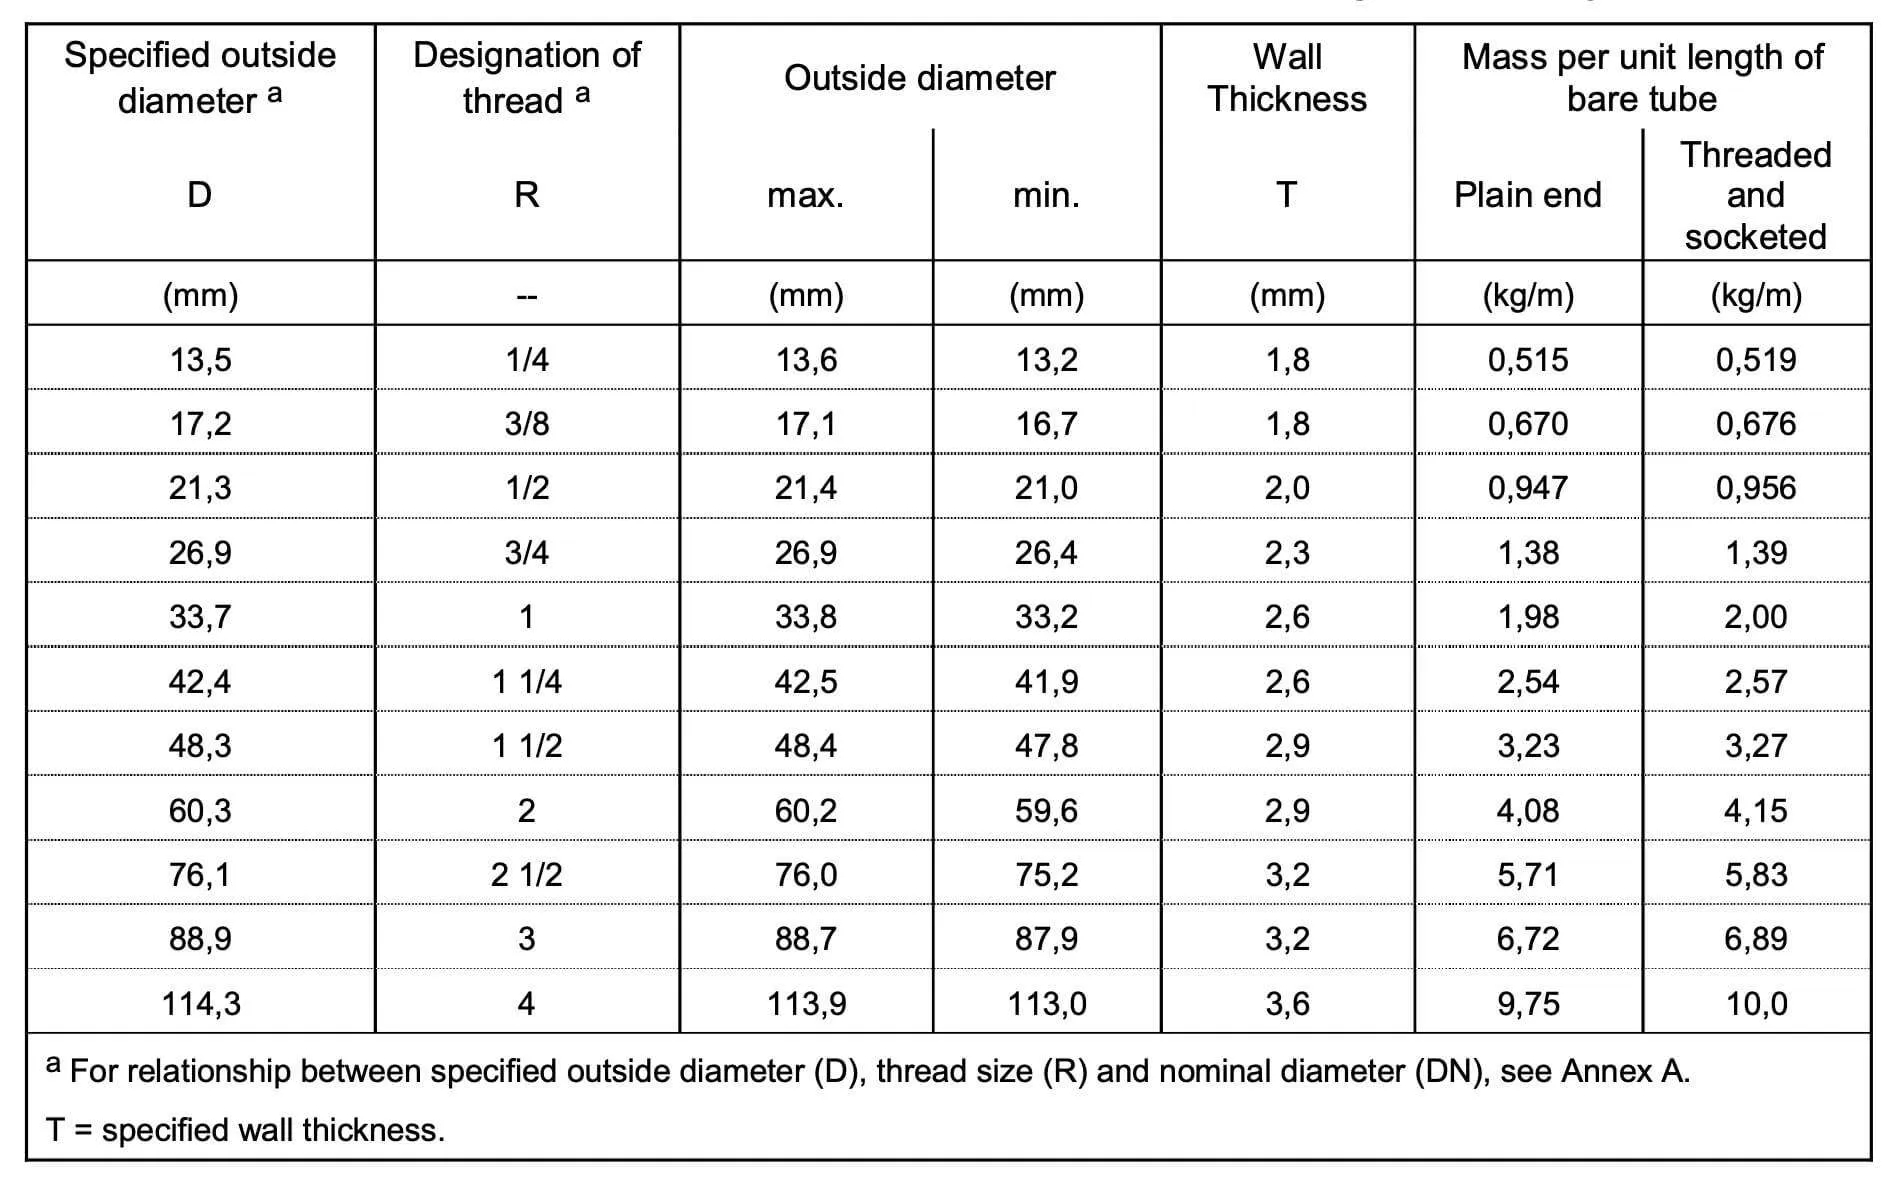
- ٹائپ L 2 - طول و عرض رواداری اور یونٹ ماس
- دیوار کی موٹائی
± ± 10 ٪. ایم اور ایچ سیریز کے لئے & ٹائپ ایل ؛
L L1 اور L2 کی اقسام کے لئے ، بڑے پیمانے پر رواداری کے ذریعہ محدود رواداری کے ساتھ -8 ٪۔
- وزن
M 10 ٹن یا اس سے زیادہ کے بنڈلوں پر ، m اور H سیریز اور ٹائپ ایل کے لئے 7.5 ٪ 7.5 ٪ ؛
L1 اور L2 کی اقسام کے انفرادی ٹیوبوں پر • +10 ٪ ، -8 ٪۔
- سیدھی
• سیدھے 0.002 L سے زیادہ نہیں ہوں گے۔
EN 10255 پائپنگ کا ٹیسٹ اور معائنہ
- ٹینسائل ٹیسٹ
ٹینسائل ٹیسٹ EN 10002-1 کے مطابق ننگی ٹیوب پر انجام دیا جائے گا۔
- موڑ ٹیسٹ
ہمارے ویلڈیڈ ٹیوبوں کے معیار کو یقینی بنانے کے ل we ، ہم EN 10232 کے مطابق موڑ کا امتحان انجام دیتے ہیں۔ یہ ٹیسٹ ننگے نلکوں پر لگایا جاتا ہے جس میں باہر 17.2 ملی میٹر کے باہر کے قطر کے ساتھ مخصوص کیا جاتا ہے اور اس میں 60.3 ملی میٹر بھی شامل ہے ، اور یہ ٹیوب 90 ڈگری کے زاویہ پر جھکا ہوا ہے۔ تشکیل دینے والے آلے میں نالی کی چوڑائی ہوتی ہے جو ٹیوب قطر کو درست طریقے سے فٹ بیٹھتی ہے اور اس کی گہرائی قطر کے نصف سے کم نہیں ہوتی ہے۔ سابقہ کے نالی کے نیچے رداس جیسا کہ نیچے دیئے گئے جدول میں دیا گیا ہے۔ ویلڈیڈ ٹیوبیں موڑ کے باہر ویلڈ کے ساتھ جھکی ہوں گی۔ ٹیوبیں ایڈز کو بڑھانے کے بغیر کوئی دراڑیں نہیں دکھائیں گی۔ اس ٹیسٹ کو انجام دے کر ، ہم یہ یقینی بناسکتے ہیں کہ ہمارے ویلڈیڈ ٹیوبیں معیار کے اعلی ترین معیار پر پورا اتریں۔
| قطر (ملی میٹر) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| موڑنے والا رداس | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- فلیٹنگ ٹیسٹ
ویلڈیڈ ٹیوبوں کی ساختی سالمیت کو یقینی بنانے کے ل ، ، EN 10233 کے مطابق ایک چپٹا ٹیسٹ کیا جاتا ہے۔ ٹیسٹ 60.3 ملی میٹر سے زیادہ بیرونی قطر کے ساتھ ننگے نلکوں پر لگایا جاتا ہے اور اس میں ایک پریس میں ٹیوب کو چپٹا کرنا شامل ہوتا ہے جب تک کہ پلاٹینز کے درمیان فاصلہ ، بوجھ کے نیچے کی پیمائش ہوتی ہے ، اصل بیرونی قطر کے 75 ٪ تک پہنچ جاتی ہے۔ ویلڈ کو باری باری 0 یا 90 ڈگری پر چپٹا کرنے کی سمت رکھنا چاہئے۔ چپٹا عمل کے دوران ، ٹیوب کو ایڈز میں میگنفائنگ ایڈز کے بغیر کوئی دراڑیں یا خامیاں نظر نہیں آئیں۔ ایک بار جب پلاٹینز کے درمیان فاصلہ اصل بیرونی قطر کے 60 ٪ تک پہنچ جاتا ہے تو ، کناروں پر قبل از وقت معمولی ناکامی کو مسترد کرنے کی وجہ نہیں سمجھا جائے گا۔ یہ ٹیسٹ اس بات کو یقینی بناتا ہے کہ ویلڈیڈ ٹیوبیں بغیر کسی ناکامی کے دباؤ کی مطلوبہ مقدار کا مقابلہ کرسکتی ہیں۔
- لیک سختی ٹیسٹ
کوئی بھی نظام جس میں سیالوں کی نقل و حمل شامل ہے اس کو یقینی بنانے کے لئے ڈیزائن کیا جانا چاہئے کہ کوئی رساو نہ ہو۔ یہ خاص طور پر صحت کی دیکھ بھال جیسی صنعتوں میں اہم ہے ، جہاں ایک چھوٹی سی رساو کے بھی سنگین نتائج برآمد ہوسکتے ہیں۔ ان کی مصنوعات کی سالمیت کو یقینی بنانے کے ل manufactures ، مینوفیکچررز کو ہر ٹیوب کو لیک - سختی ٹیسٹ کے تابع کرنا ہوگا۔ ٹیسٹ کی سب سے عام قسم ایک ہائیڈروسٹٹک ٹیسٹ ہے ، جس میں ٹیوب کو پانی سے بھرنا اور کم سے کم 5 سیکنڈ تک 50 بار پر دباؤ ڈالنا شامل ہے۔ تاہم ، مینوفیکچررز کے پاس EN 10246-1 کے مطابق برقی مقناطیسی ٹیسٹ استعمال کرنے کا اختیار بھی ہے۔ جس بھی قسم کا ٹیسٹ استعمال کیا جاتا ہے ، اس کا مقصد یہ یقینی بنانا ہے کہ تیار شدہ مصنوعات مکمل طور پر محفوظ اور استعمال کے ل fit فٹ ہے۔
- جہتی معائنہ
سائز اور طول و عرض کا معائنہ کیا جائے گا۔
- بصری امتحان
بصری امتحان معیار کے مطابق انجام دیا جائے گا۔
EN 10255 پائپوں پر نشان زد کرنا
نشانات کو کم سے کم ایک بار ٹیوب کے ایک سرے کے ایک میٹر کے اندر رکھنا چاہئے ، اور ٹیوبوں کو مناسب اور پائیدار طریقوں سے درج ذیل معلومات کے ساتھ نشان زد کیا جائے گا۔
• کارخانہ دار کا نام یا ٹریڈ مارک ؛
serious سنجیدہ علامت (H یا M) اور قسم (L ، L1 ، یا L2) ؛
manufacturing مینوفیکچرنگ کے عمل کی علامت (S یا W)
رنگ مختلف اشیاء کو منظم کرنے اور ان کی شناخت کرنے کا ایک مددگار طریقہ ہوسکتا ہے ، اور جب ٹیوبوں کی بات کی جاتی ہے تو یہ خاص طور پر سچ ہے۔ نلیاں اکثر تعمیراتی مقامات سے لے کر لیبارٹریوں تک مختلف ترتیبات میں استعمال کی جاتی ہیں ، اور وہ سائز اور مواد کی ایک وسیع رینج میں آتے ہیں۔ اگرچہ ہر قسم کی ٹیوب کی اپنی اپنی منفرد خصوصیات ہیں ، ان سب کو نشان زد کرنے کی ضرورت ہے تاکہ ان کی آسانی سے شناخت ہوسکے۔ کارخانہ دار سیریز یا قسم کے نشانات کے بجائے رنگین کوڈنگ استعمال کرنے کا انتخاب کرسکتا ہے۔ اس سے مختلف اقسام کے نلکوں کی شناخت کرنا آسان ہوجائے گا ، وقت کی بچت اور الجھن کو روکنا۔
| بھاری | میڈیم | اقسام |
| سرخ | نیلے رنگ | رواداری کی میز دیکھیں |
مندرجہ ذیل معلومات ہر بنڈل کے لیبل پر ظاہر ہوں گی:
• کارخانہ دار کا نام یا ٹریڈ مارک ؛
standard معیاری کوڈ EN 10255 ؛
manufacturing مینوفیکچرنگ کے عمل کی علامت (S یا W)
D (باہر قطر) یا R (تھریڈ سائز) ؛
creation سیریز یا قسم یا مخصوص دیوار کی موٹائی۔
EN 10255 اور BS 1387 موازنہ ٹیبل
یوروپی اسٹینڈرڈ EN 10255: 2004: BS EN 10255: 2004 "غیر - ایلائی اسٹیل ٹیوبیں ویلڈنگ یا تھریڈنگ کے لئے موزوں" کے طور پر اپنایا گیا ہے) ، بی ایس 1387: 1985 ریٹائر ہوئے ہیں۔ بی ایس 1387 اور EN 10255 میں جو قسمیں ایک دوسرے سے مطابقت رکھتی ہیں وہ نیچے دیئے گئے جدول میں درج ہیں۔
| EN 10255 l | – |
| EN 10255 L1 | – |
| EN 10255 L2 | بی ایس 1387 لائٹ |
| EN 10255 میڈیم | BS 1387 میڈیم |
| EN 10255 بھاری | بی ایس 1387 ہیوی |
EN 10255 پائپوں کی ظاہری شکل
کسی ٹیوب کا معیار اکثر اس کی سطح کی تکمیل سے طے کیا جاتا ہے۔ اسی وجہ سے ، مینوفیکچررز کو یہ یقینی بنانے کے لئے خیال رکھنا چاہئے کہ ان کی مصنوعات ان نقائص سے پاک ہیں جن کا پتہ بصری امتحان کے ذریعہ کیا جاسکتا ہے۔ ٹیوب کی اندرونی اور بیرونی سطحوں کو ہموار ہونا چاہئے ، جس میں کوئی خامی یا نشانات نہیں ہوں گے جس میں ڈریسنگ کی ضرورت ہوگی۔ کسی بھی سطح کی خرابیاں جو دیوار کی مخصوص موٹائی پر تجاوزات کرتی ہیں وہ نقائص سمجھی جاتی ہیں۔ پیسنے یا مشینی کے ذریعہ سطح کی خرابیوں کا لباس پہننا جائز ہے بشرطیکہ کپڑے پہنے ہوئے علاقے میں دیوار کی موٹائی مخصوص کم سے کم سے کم نہیں ہے۔ تمام ملبوس علاقوں کو ٹیوب کے سموچ میں آسانی سے گھل مل جانا چاہئے۔ ان رہنما خطوط پر عمل کرتے ہوئے ، مینوفیکچررز اعلی سطح کی تکمیل والی نلیاں تیار کرسکتے ہیں جو معیار کے اعلی ترین معیار پر پورا اترتے ہیں۔


