

astm a 53 -امریکن سوسائٹی فار ٹیسٹنگ اینڈ میٹریلز (اے ایس ٹی ایم) کے ذریعہ تیار کردہ ویلڈیڈ اور ہموار کاربن اسٹیل پائپ کے لئے معیاری تفصیلات۔ معیار میں مختلف قسم کے پائپ سائز اور موٹائی کا احاطہ کیا گیا ہے اور گیسوں ، مائعات اور دیگر سیالوں کی نقل و حمل کے لئے استعمال ہونے والے پائپنگ سسٹم پر لاگو ہوتا ہے۔
ASTM A53 پائپ مکینیکل اور دباؤ کی ایپلی کیشنز کے لئے ہے اور بھاپ ، پانی ، گیس اور ہوا کی لکیروں میں عام استعمال کے ل alloch قابل قبول ہے۔
سائز:
½ " - 12" گریڈ پر منحصر کچھ حدود۔ 26 تک کے سائز "OD محدود بنیادوں پر دستیاب ہیں۔
پائپ ، اسٹیل ، سیاہ اور گرم - ڈوبی ، زنک - لیپت ، ویلڈیڈ اور ہموار کے لئے معیاری تفصیلات۔ اس تصریح میں ہموار اور ویلڈیڈ سیاہ اور گرم- ڈوبی ہوئی جستی اسٹیل پائپ کا احاطہ کیا گیا ہے۔
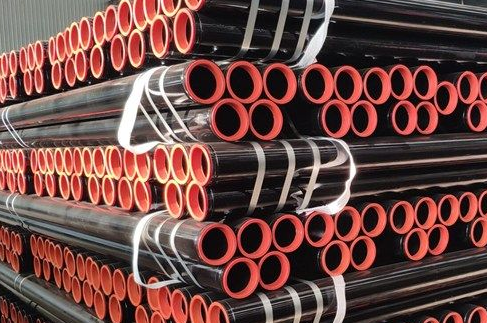
ASTM A53 پائپ کی اقسام:
A53 پائپ کی مندرجہ ذیل اقسام اور درجات اس تصریح میں شامل ہیں:
ایف پائپ ٹائپ کریں - بھٹی - بٹ - ویلڈیڈ ، مسلسل ویلڈیڈ گریڈ اے
ٹائپ ای پائپ -} الیکٹرک - مزاحمت - ویلڈیڈ ، گریڈ A اور B ، جسے A53 ERW پائپ کہا جاتا ہے
ٹائپ ایس پائپ - ہموار ، گریڈ A اور B ، جسے A53 سیملیس پائپ کہا جاتا ہے
ASTM A53 جستی معیاری تقاضے:
ASTM A53 معیاری تصریح جس میں ASTM A53 گریڈ بی پائپ کے لئے گرم ڈپڈ جستی (زنک لیپت) کی ضروریات شامل ہیں۔
مزید یہ کہ یہاں پائپ داخلی اور بیرونی جستی ہیں۔ گرم ڈپ کے طریقہ کار کے ذریعہ ، کسی بھی گریڈ کی زنک کی موٹائی کو تصریح B6 کی تعمیل کی جانی چاہئے۔
زنک کوٹنگ کا وزن 1.8 آانس/ایف ٹی 2 ، 0.55 کلوگرام/ایم 2 سے کم نہیں ہونا چاہئے ، اور ہر نمونے کا وزن 1.6 آانس/فٹ 2 0.49}}}}}}}}} کلوگرام/ایم 2 سے کم نہیں ہوگا ، اس کے بعد سطح سے باہر کی سطح اور اندر کی سطح کے وزن میں 1.3 اوز/فٹ2 0.40} کلوگرام/ایم 2 سے کم نہیں ہوگا۔
ASTM A53 درخواستیں:
1 فن تعمیر: زیادہ سے زیادہ پائپ لائن زیادہ زمینی پانی کے نکالنے کے تحت جب ٹاورز ، بوائیلرز ، گرم پانی کی فراہمی اور اسی طرح کے۔
2 مشینی ، بیئرنگ سیٹ ، پروسیسنگ مشینری اور دیگر لوازمات۔
3 بجلی کی کلاس: گیس کی تقسیم ، واٹر پاور سیال کی نالی۔
4 اینٹی - جامد ٹیوبیں ونڈ پاور پلانٹس۔
مکینیکل خصوصیات - تناؤ کی ضروریات
| ہموار اور erw | گریڈ اے | گریڈ بی |
| تناؤ کی طاقت ، منٹ ، پی ایس آئی | 48،000 (330 MPa سے زیادہ یا اس کے برابر) | 60،000 (415 MPa سے زیادہ یا اس کے برابر) |
| پیداوار کی طاقت ، منٹ ، PSI | 30،000 (205 MPa سے زیادہ یا اس کے برابر) | 35،000 (240 MPa سے زیادہ یا اس کے برابر) |
| لمبائی (٪) | 35 سے زیادہ یا اس کے برابر | 30 سے زیادہ یا اس کے برابر |
کلیدی فرق:
گریڈ بی میں اعلی طاقت ہے (پیداوار کی طاقت 240MPA سے زیادہ یا اس کے برابر ہے) اور اعلی دباؤ پائپ لائن سسٹم کے لئے موزوں ہے۔
گریڈ اے میں بہتر پلاسٹکٹی ہے (لمبائی 35 ٪ سے زیادہ یا اس کے برابر ہے) اور یہ سرد موڑنے ، سمیٹنے اور تشکیل دینے کے دیگر عملوں کے لئے زیادہ موزوں ہے۔
ASTM A53 کے لئے کیمیائی ضروریات:
| ہموار اور erw | c زیادہ سے زیادہ ٪ | Mn زیادہ سے زیادہ ٪ | P زیادہ سے زیادہ ٪ | s زیادہ سے زیادہ ٪ |
| گریڈ اے | 0.25 | 0.95 | 0.05 | 0.045 |
| گریڈ بی | 0.30 | 1.20 | 0.05 | 0.045 |
| قسم |
کاربن زیادہ سے زیادہ ٪ |
مینگنیج زیادہ سے زیادہ ٪ |
فاسفورس زیادہ سے زیادہ ٪ |
سلفر زیادہ سے زیادہ ٪ |
تانبے زیادہ سے زیادہ ٪ |
نکل زیادہ سے زیادہ ٪ |
کرومیم زیادہ سے زیادہ ٪ |
مولیبڈینم زیادہ سے زیادہ ٪ |
||||||||
| گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | گریڈ اے | گریڈ بی | |
| ٹائپ ایس (ہموار) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| قسم ای (الیکٹرک - مزاحمت ویلڈیڈ) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| قسم f (بھٹی - ویلڈیڈ پائپ) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
عام اطلاق کے منظرناموں کا موازنہ:
A53 GR.A: عام طور پر تعمیر میں استعمال کیا جاتا ہے ، کم - دباؤ (5MPA سے کم یا اس کے برابر) سیال نقل و حمل کے کھیتوں ، جیسے پلمبنگ پائپ ، عمارت کی ساخت کی حمایت ، اور کم - دباؤ بھاپ کے نظام۔
A53 GR.B: عام طور پر پٹرولیم ، کیمیائی صنعت ، مشینری مینوفیکچرنگ ، درمیانے اور ہائی پریشر سیال کی نقل و حمل (15MPA سے کم یا اس کے برابر) ، جیسے تیل اور گیس پائپ لائنوں ، ہائی پریشر بوائلر معاون پائپ لائنوں اور مکینیکل ساختی حصے میں استعمال کیا جاتا ہے۔
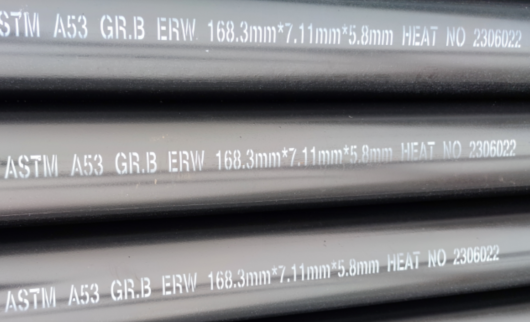
کلیدی فرق:
گریڈ اے کم دباؤ ، غیر - اہم نظاموں کے لئے موزوں ہے ، جیسے پلمبنگ اور ائر کنڈیشنگ پائپ لائنوں کی تعمیر۔
گریڈ بی درمیانے اور ہائی پریشر صنعتی پائپ لائنوں ، جیسے پٹرولیم اور کیمیائی صنعتوں کے لئے موزوں ہے۔
صحیح گریڈ کا انتخاب کیسے کریں؟
کم - پریشر سیال ، سرد موڑنے/سمیٹنے کی ضروریات → گریڈ اے (معاشی ، اچھی تشکیل کی کارکردگی)
میڈیم - اور اعلی - پریشر سیال ، ساختی بوجھ - برداشت کی ضروریات → گریڈ بی (اعلی طاقت ، اچھے دباؤ کی مزاحمت)
ASTM A53 کا گریڈ B میڈیم - اور اعلی - دباؤ پائپ لائنوں کے لئے ایک عام انتخاب ہے ، جبکہ گریڈ A کم - دباؤ ، سردی - موڑنے والی ایپلی کیشنز کے لئے موزوں ہے۔ کام کے مخصوص حالات کے مطابق صحیح گریڈ کا انتخاب لاگت اور کارکردگی کو بہتر بنا سکتا ہے۔
دوسرے معیارات کے ساتھ A53 پائپ کا موازنہ:
ASTM A106: اعلی - درجہ حرارت اور اعلی - دباؤ سیملیس پائپ (650 ڈگری سے کم یا اس کے برابر) ، صرف ہموار طریقوں سے تیار کیا جاتا ہے ، جو بھاپ/تیل اور گیس پائپ لائن سسٹم کے لئے موزوں ہے۔
API 5L: لمبی - فاصلہ تیل اور گیس پائپ لائنز ، زیادہ سخت دباؤ مزاحمت اور سنکنرن مزاحمت کی ضروریات کے لئے موزوں ہے۔
ASTM A53 اسٹیل پائپ کی تیاری کا عمل:
ASTM A53 اسٹیل پائپ کی پیداواری عمل اس کی قسم (سیملیس پائپ یا ویلڈیڈ پائپ) اور مخصوص مینوفیکچرنگ کے طریقہ کار (جیسے گرم رولنگ ، کولڈ ڈرائنگ ، مزاحمت ویلڈنگ ، وغیرہ) کے مطابق مختلف ہوتا ہے۔
1. ہموار اسٹیل پائپ کی پیداوار کا عمل
ASTM A53 سیملیس سٹیل پائپ کو دو عملوں میں تقسیم کیا گیا ہے: گرم رولنگ اور سرد ڈرائنگ۔ مخصوص عمل مندرجہ ذیل ہے:
(1) گرم رولڈ سیملیس پائپ پروڈکشن کا عمل
پائپ خالی تیاری: کاربن اسٹیل کا بلٹ منتخب کریں جو معیار کو پورا کرتا ہے (جیسے 20# اسٹیل A53-B گریڈ کے مطابق)۔
حرارتی نظام: رنگ بھٹی یا چلنے والی بھٹی میں 1100 ڈگری ~ 1250 ڈگری تک گرمی۔
چھیدنا: ٹھوس بلٹ کو کھوکھلی کھردری ٹیوب میں چھیدنے کے لئے ایک کراس - رولنگ چھیدنے والی مشین یا پریشر چھیدنے والی مشین کا استعمال کریں۔
رولنگ: تین - رول کراس - رولنگ یا مسلسل رولنگ مل کے ذریعے توسیع اور درستگی۔
سیزنگ: بیرونی قطر اور دیوار کی موٹائی کو معیاری سائز میں ایڈجسٹ کریں۔
کولنگ: ایئر کولنگ یا کنٹرولڈ کولنگ۔
سیدھا کرنا: موڑنے والی اخترتی کو ختم کریں۔
پتہ لگانے: پانی کے دباؤ ٹیسٹ ، الٹراسونک خامی کا پتہ لگانے (UT) ، وغیرہ۔
گودام: مارکنگ ، پیکیجنگ اور اسٹوریج۔
خصوصیات:
اعلی پیداوار کی کارکردگی ، بڑے - قطر موٹی - دیواروں والے پائپوں کے لئے موزوں ہے۔
سطح کی کھردری نسبتا high زیادہ ہے ، اور دیوار کی موٹائی کی یکسانیت سردی - تیار کردہ نلیاں سے قدرے کمتر ہے۔
(2) سردی - تیار کردہ ہموار پائپ پروڈکشن کا عمل
ٹیوب بلٹ حرارتی اور سوراخ (گرم رولنگ کی طرح)۔
سرخی: کولڈ ڈرائنگ مشین کلیمپنگ کے لئے آسان ہے۔
اینیلنگ: اندرونی تناؤ کو ختم کریں اور پلاسٹکیت کو بہتر بنائیں۔
اچار: آکسائڈ اسکیل کو ہٹا دیں۔
کولڈ ڈرائنگ: ملٹی - پاس ڈرائنگ کو ہدف کے سائز تک (بیرونی قطر ± 0.1 ملی میٹر تک درست ہوسکتا ہے)۔
گرمی کا علاج: کارکردگی کو ایڈجسٹ کرنے کے لئے معمول بنانا یا غصہ کرنا۔
معائنہ اور اسٹوریج (گرم رولنگ کی طرح)۔
خصوصیات:
اعلی جہتی درستگی اور اچھی سطح ختم۔
چھوٹے - قطر پتلی - دیواروں والی نلیاں (جیسے ہائیڈرولک سلنڈروں کے لئے ٹیوبیں) کے لئے موزوں ہے۔
2. ویلڈیڈ اسٹیل پائپ کی پیداوار کا عمل
ASTM A53 ویلڈیڈ پائپوں میں بنیادی طور پر بجلی کے خلاف مزاحمت ویلڈنگ (ERW) اور ڈوبے ہوئے آرک ویلڈنگ (SAV/LSAW) شامل ہیں:
(1) اعلی - تعدد برقی مزاحمت ویلڈنگ (ERW پائپ) عمل
اسٹیل کی پٹی پریٹریٹریٹمنٹ: انکولنگ ، سطح لگانا ، اور تراشنا۔
تشکیل: اسٹیل کی پٹی آہستہ آہستہ رولرس کے متعدد سیٹوں کے ذریعہ ٹیوب کی شکل میں گھوم جاتی ہے ، اور کناروں کو ویلڈنگ کے لئے منسلک کیا جاتا ہے۔
ہائی فریکوینسی ویلڈنگ (HFW): کناروں کو اعلی تعدد کرنٹ کے ذریعہ گرم کیا جاتا ہے اور مسلسل ویلڈ بنانے کے لئے فیوز پر دباؤ ڈالا جاتا ہے۔
ویلڈ کا حرارت کا علاج: مارٹینسائٹ کو ختم کرنے کے لئے کم از کم 540 ڈگری پر غصہ کرنا۔
سائز اور سیدھا کرنا: جہتی درستگی کو یقینی بنائیں۔
معائنہ: ایڈی موجودہ جانچ (ET) ، واٹر پریشر ٹیسٹ ، وغیرہ۔
خصوصیات:
اعلی پیداوار کی کارکردگی اور کم لاگت۔
چھوٹے اور درمیانے قطر کے پائپوں کے لئے موزوں (جیسے تعمیر کے لئے جستی پائپ)۔
(2) ڈوبے ہوئے آرک ویلڈنگ (آری/ایل ایس اے ڈبلیو پائپ) عمل
اسٹیل پلیٹ کی گھسائی کرنے والی: نالی کی شکل اور جہتی درستگی کو یقینی بنانے کے لئے ڈبل {{0} stel اسٹیل پلیٹ کے کنارے کی طرف گھسائی
پری - موڑنے: اسٹیل پلیٹ ایج کو مطلوبہ گھماؤ میں ایک پری - موڑنے والی مشین کے ذریعہ تشکیل دی گئی ہے تاکہ اس کے بعد کی تشکیل کو آسان بنایا جاسکے۔
جے سی او ای تشکیل: آہستہ آہستہ ایک "j -} c - o" شکل میں دبایا اور پھر ایک ٹیوب خالی میں بند کردیا۔
پری - ویلڈنگ: گیس کی ڈھال والی ویلڈنگ (MAG) مشترکہ کو عارضی طور پر ٹھیک کرنے کے لئے استعمال ہوتی ہے۔
اندرونی اور بیرونی ڈوبے ہوئے آرک ویلڈنگ: اعلی طاقت کو یقینی بنانے کے لئے دونوں اطراف ویلڈ کو ویلڈ کرنے کے لئے ایک ملٹی - تار ڈوبنے والی آرک ویلڈنگ مشین کا استعمال کریں۔
قطر کی توسیع: تناؤ کی تقسیم کو بہتر بنائیں۔
پتہ لگانے: x - رے (RT) ، الٹراسونک (UT)
خصوصیات:
بڑے - قطر موٹی - دیوار والے پائپ (جیسے تیل اور گیس پائپ لائنوں) پر لاگو ہوتا ہے۔
ویلڈ کی طاقت زیادہ ہے ، لیکن لاگت زیادہ ہے۔
ERW ویلڈیڈ پائپ (چھوٹا قطر): اعلی - تعدد مزاحمت ویلڈنگ ، جو تعمیرات اور مکینیکل ڈھانچے کے لئے موزوں ہے۔
سو/ایل ایس اے ڈبلیو ویلڈیڈ پائپ (بڑا قطر): ڈوبے ہوئے آرک ویلڈنگ ، تیل اور گیس کی نقل و حمل کے لئے موزوں ، اعلی - پریشر پائپ لائنز۔
ASTM A53 اسٹیل پائپ کوالٹی معائنہ:
غیر - تباہ کن جانچ (NDT):
الٹراسونک خامی کا پتہ لگانے (UT): ویلڈز اور والدین کے مواد کے اندرونی نقائص کا پتہ لگائیں۔
x - ray رے کا پتہ لگانے (RT): ویلڈ کے اندر چھید اور فیوژن کی کمی جیسے نقائص کی جانچ کریں۔
مقناطیسی ذرہ ٹیسٹنگ (ایم ٹی): پائپ اینڈ کریک کا پتہ لگانے کے لئے استعمال کیا جاتا ہے۔
ہائیڈروسٹٹک ٹیسٹ: ہر اسٹیل پائپ کے دباؤ برداشت کرنے کی گنجائش کی جانچ کریں تاکہ کوئی رساو کو یقینی بنایا جاسکے
سخت کوالٹی کنٹرول (جیسے خامی کا پتہ لگانے ، ہائیڈروسٹٹک ٹیسٹ) اور سطح کا علاج (جستی ، کوٹنگ) اس بات کو یقینی بناتا ہے کہ وہ ASTM A53 معیار پر پورا اترتا ہے اور مختلف صنعتوں کی ضروریات کو پورا کرتا ہے۔
موڑنے کی ضروریات:
پائپ این پی ایس 2 (DN50) اور اس سے کم عمر کے لئے ، پائپ کی کافی لمبائی ایک بیلناکار مینڈریل کے ارد گرد 90 ڈگری کے ذریعے سردی سے مڑی ہوئی ہوگی ، جس کا قطر پائپ کے بیرونی قطر بارہ بار ہے ، بغیر کسی حصے پر ترقیاتی دراڑوں کے اور بغیر ویلڈ کو کھولے بغیر۔
جب قریبی کنڈلی کا حکم دیا جاتا ہے تو ، پائپ ایک بیلناکار مینڈریل کے گرد 180 ڈگری کے ذریعے ٹھنڈا ہونے کی وجہ سے کھڑا ہوگا ، جس کا قطر بغیر کسی ناکامی کے پائپ کے بیرونی قطر میں آٹھ گنا ہے۔
NPS 1 1/4 (DN 32) پر ڈبل اضافی مضبوط پائپ کو موڑ کے ٹیسٹ کے تحت ہونے کی ضرورت نہیں ہے۔
فلیٹنگ ٹیسٹ:
فلیٹنگ ٹیسٹ پائپ پر NPS 2 (DN 50) پر تمام موٹائی اضافی مضبوط اور ہلکا کے ساتھ بنایا جائے گا۔
ہموار پائپ کے ل a ، ٹیسٹ کا نمونہ کم از کم 2 1/2 in. (60 ملی میٹر) لمبائی میں (60 ملی میٹر) دو مراحل میں متوازی پلیٹوں کے مابین سردی کو چپٹا کیا جائے گا۔ پہلے مرحلے کے دوران ، جو تقویت کے لئے ایک امتحان ہے ، اندر ، باہر ، باہر ، یا اختتامی سطحوں پر کوئی دراڑیں یا ٹوٹ نہیں۔ دوسرے مرحلے کے دوران ، جو تندرستی کے لئے امتحان ہے ، اس وقت تک چپٹا ہونا جاری رکھا جائے گا جب تک کہ ٹیسٹ کا نمونہ ٹوٹ نہ جائے یا پائپ کے مخالف فریقوں سے ملاقات نہ ہو۔ پرتدار یا بے بنیاد مواد کے ثبوت جو پورے چپٹے ٹیسٹ کے دوران انکشاف ہوا ہے وہ مسترد ہونے کا سبب بنے گا۔
بجلی کے خلاف مزاحمت ویلڈیڈ پائپ کے لئے ، لیٹ 4in پر ایک ٹیسٹ نمونہ۔ (100 ملی میٹر) لمبائی میں تین مراحل میں متوازی پلیٹوں کے درمیان سردی کو چپٹا کیا جائے گا ، ویلڈ کے ساتھ طاقت کی سمت کی لائن سے یا تو 0 ڈگری یا 90 ڈگری واقع ہے۔ پہلے مرحلے کے دوران ، جو ویلڈ کی بدنامی کے لئے ایک امتحان ہے ، ویلڈ میں اندر یا باہر کی سطحوں پر کوئی دراڑیں یا ٹوٹ جانے تک اس وقت تک اس وقت تک نہیں ہوگا جب تک کہ پلیٹوں کے درمیان فاصلہ کم نہ ہو تب پائپ کے مخصوص قطر کے دو تہائی حصے ہوں۔ دوسرے مرحلے کے طور پر ، چپٹا پن کو ویلڈ سے دور درباری کے امتحان کے طور پر جاری رکھا جائے گا۔ دوسرے مرحلے کے دوران ، ویلڈ سے دور اندر یا باہر کی سطحوں پر کوئی دراڑیں یا ٹوٹ نہیں جاتے ہیں۔ تیسرے مرحلے کے دوران ، جو تندرستی کا امتحان ہے ، اس وقت تک چپٹا جاری رکھا جائے گا جب تک کہ ٹیسٹ کا نمونہ ٹوٹ نہ جائے یا پائپ کی مخالف دیواریں ملیں۔ پرتدار یا بے ساختہ مواد یا نامکمل ویلڈ کے ثبوت جو چپٹا ٹیسٹ کے ذریعہ انکشاف کیا گیا ہے وہ مسترد ہونے کا سبب بنے گا۔


